Rumah / Berita / Berita Industri / Barisan Pengeluaran Panel Sandwic: Peralatan, Reka Letak dan Panduan Pemilihan
Barisan Pengeluaran Panel Sandwic: Peralatan, Reka Letak dan Panduan Pemilihan
Berita Industri-
Bayangkan kilang panel kedai sejuk yang memetik pesanan panel penyejuk beku 9 m pada baris yang dibeli untuk pintu garaj: dua stesen acuan, unit berbuih tekanan rendah dan penutup manual. Masa isi hanyut, ketumpatan teras menjalar ke atas pada hujung suntikan, dan panel tunduk sedikit selepas dinyahbentuk. Tiada yang rosak. Garis itu tidak pernah direka untuk panel itu.
Kesimpulan diutamakan: pada barisan pengeluaran panel sandwic, susun atur menentukan pesanan yang boleh anda terima, dan unit pemeteran menentukan berapa kali anda boleh menahannya. Julat ketebalan, kimia teras dan agen tiupan adalah penghalusan di atas jujukan itu, bukan pengganti untuknya.
Perkara berikut merangkumi empat keputusan yang paling berat: susun atur berterusan berbanding terputus, binaan panel dan kimia teras, spesifikasi mesin berbuih dan laluan ejen tiupan. Apabila angka muncul, ia sama ada nilai industri yang diterbitkan atau pengiraan yang boleh anda ulangi dalam hamparan.
Berterusan atau Tidak Berterusan: Keputusan Susun Atur Diutamakan
Kedua-dua jenis baris menghasilkan produk yang sama. Perbezaannya ialah bagaimana buih itu diperkenalkan dan berapa lama ia dihalang. Meter garis tali pinggang berkembar berterusan berbuih ke bahagian bawah yang berlari menghadap, meletakkan bahagian atas menghadap ke atasnya, dan menahan buih yang meningkat kepada ketebalan di bawah tekanan tali pinggang sehingga ia sembuh. Talian berbilang stesen terputus mengisi acuan tertutup dengan pukulan bermeter dan menyimpannya di bawah tekanan untuk penawar.
Satu perbezaan itu mengalir ke dalam daya pemprosesan, campuran produk, kadar sekerap dan modal. Jadual di bawah ialah versi yang patut ditampal ke dalam mesyuarat pembekal.
Perbandingan indikatif garisan panel berterusan dan terputus; mengesahkan kelajuan, panjang panel dan masa pertukaran terhadap spesifikasi setiap pembekal sendiri.
Titik keputusan
Talian tali pinggang berkembar berterusan
Talian berbilang stesen tidak berterusan
Pengenalan buih
Dituangkan ke bahagian bawah yang bergerak menghadap; menghadap atas digunakan sebelum tali pinggang
Pukulan bermeter disuntik ke dalam acuan tertutup
Keluaran
Ditetapkan mengikut kelajuan tali pinggang, biasanya 3 hingga 15 m/min
Tetapkan mengikut kiraan acuan dan masa penyembuhan
Panjang panel
Dipotong mengikut panjang, biasanya sehingga 13.5 m
Terhad mengikut panjang acuan
Perubahan ketebalan
Perlahan, dan penukaran menjana sekerap
Spacer atau perubahan acuan, cepat
Campuran produk
Larian panjang satu atau dua jenis panel
Pesanan bercampur, pintu, bilik sejuk, jangka pendek
Modal dan ruang lantai
Tertinggi
Sederhana hingga lebih rendah
Paling sesuai
Isipadu dinding dan panel bumbung
Pengeluaran tersuai dan bercampur
Baca baris terakhir dahulu. Apabila satu atau dua jenis panel dalam satu ketebalan menguasai buku pesanan, garisan berterusan memperoleh modalnya. Apabila menghadapi, teras atau ketebalan berubah beberapa kali sebulan, garis terputus biasanya menang pada jumlah kos walaupun ia kelihatan lebih perlahan di atas kertas.
Dari Gegelung kepada Penumpuk: Peringkat-peringkat yang Menentukan Kualiti Panel
Potong garisan ke bawah dan terdapat enam peringkat. Aduan panel hampir selalu dikesan kembali kepada salah satu daripadanya, dan jarang sekali kepada yang disalahkan pengendali dahulu.
Menghadapi suapan dan pra-panas. Bahagian hadapan keluli 0.4 hingga 0.6 mm dinyahgelung, diratakan dan dipanaskan, lazimnya kepada kira-kira 35 hingga 45 C, jadi kulit buih terhadap permukaan yang hangat dan bukannya yang sejuk.
Pengedap tepi dan empangan sisi. Tepi ditutup sebelum buih tiba. Kekosongan akhir biasanya adalah kesalahan pengedap, bukan kesalahan kimia.
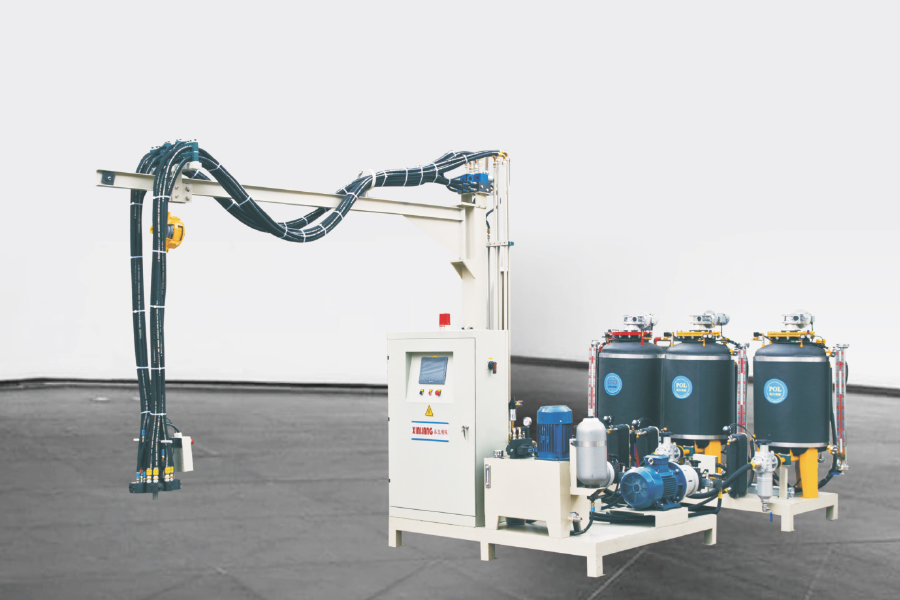
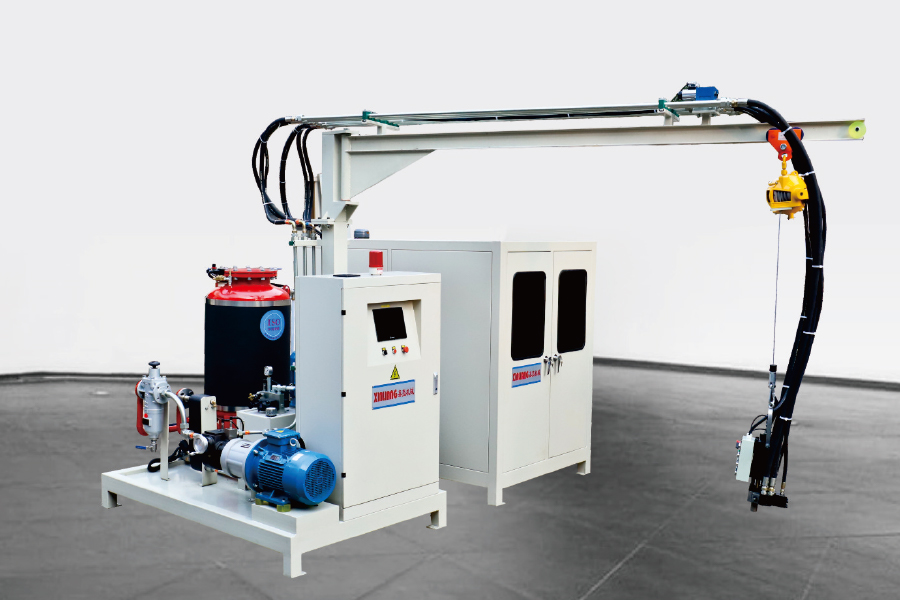
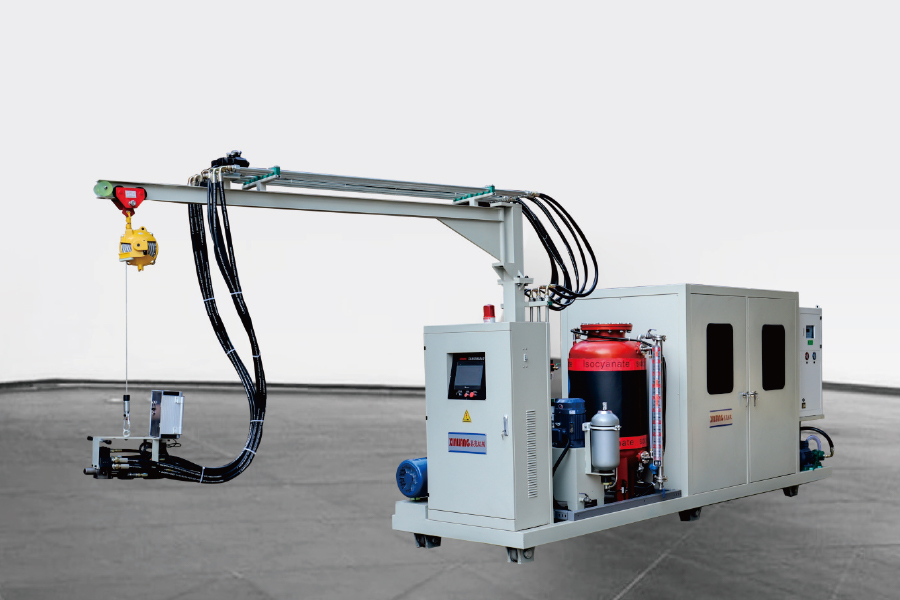
Pemeteran dan suntikan. Komponen berdos, berhawa dingin, bercampur pada tekanan tinggi dalam kepala pembancuh dan disuntik. Saiz tangkapan, nisbah dan corak tuang menentukan sama ada rongga terisi sekata.
Bangkit dan sembuh dalam kekangan. Tali pinggang, atau penutup tekan, memegang buih yang mengembang pada ketebalan sasaran sehingga ia boleh membawa beban.
Potong dan pemangkasan. Gergaji terbang memotong ke panjang pada garisan berterusan; kedua-dua jenis baris kemudian memangkas kepada lebar akhir.
Menyejukkan dan menyusun. Panel disusun rata untuk pasca penyembuhan. Menyusun terlalu awal adalah punca biasa hanyutan dimensi.
Bagaimana panel dibina
Dua muka, satu teras dan profil tepi yang perlu bertahan dalam pengendalian dan pemasangan tapak. Paparan meletup di bawah menunjukkan lapisan yang sebenarnya perlu diisi oleh stesen berbuih.
Rajah 1: Pandangan isometrik yang meletup bagi panel sandwic bermuka logam. Facing biasanya keluli atau aluminium 0.4 hingga 0.6 mm.
Kimia Teras dan Ketebalan: Dari Mana Nombor Terma Berasal
Buih PIR tegar biasanya diisytiharkan pada sekitar 0.021 hingga 0.023 W/mK dan PUR pada 0.022 hingga 0.026 W/mK, kedua-duanya jauh di bawah XPS pada 0.029 hingga 0.035, EPS pada 0.031 hingga 0.038 dan bulu mineral pada 0.0035 Penyebaran di dalam keluarga adalah sama pentingnya dengan jurang antara keluarga: perumusan PUR yang sama boleh bergerak sebanyak kira-kira 10% bergantung pada agen tiupan, struktur sel dan ketumpatan.
Kekonduksian terma teras panel biasa (W/mK, nilai yang diisytiharkan biasa)
Rajah 2: Bar yang lebih rendah bermakna penebat yang lebih baik bagi setiap milimeter. Nilai adalah pengisytiharan yang diterbitkan biasa; Pengisytiharan Prestasi setiap pembekal adalah angka yang mengikat.
Ketebalan kemudian melakukan kerja yang lain, tetapi tidak secara linear dalam bangunan siap. Carta di bawah menggunakan pengaliran tulen pada lambda = 0.024 W/mK.
Nilai U terhadap ketebalan panel (lambda = 0.024 W/mK, pengaliran sahaja)
Rajah 3: Pemotongan 40 mm kepada 100 mm dikira kehilangan haba sebanyak kira-kira 60%; daripada 100 mm kepada 200 mm mengurangkannya sebanyak 50%. Panel sebenar berprestasi lebih teruk daripada ini kerana nilai yang diisytiharkan EN 14509 termasuk pembetulan jambatan penuaan dan terma, dan sambungan serta pemasangan menambah kerugian di tapak.
Unit Pemeteran: Ketepatan Pukulan Menewaskan Output Nominal
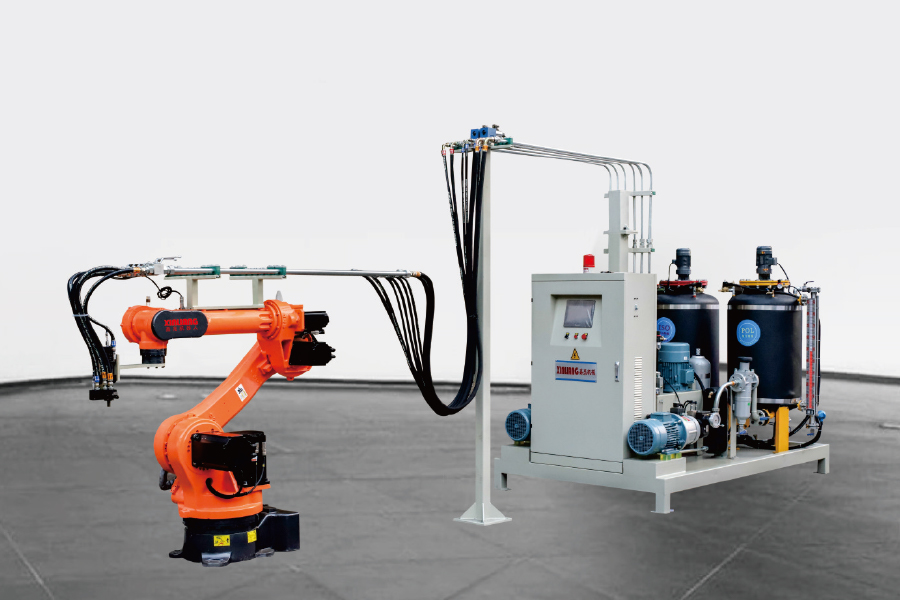
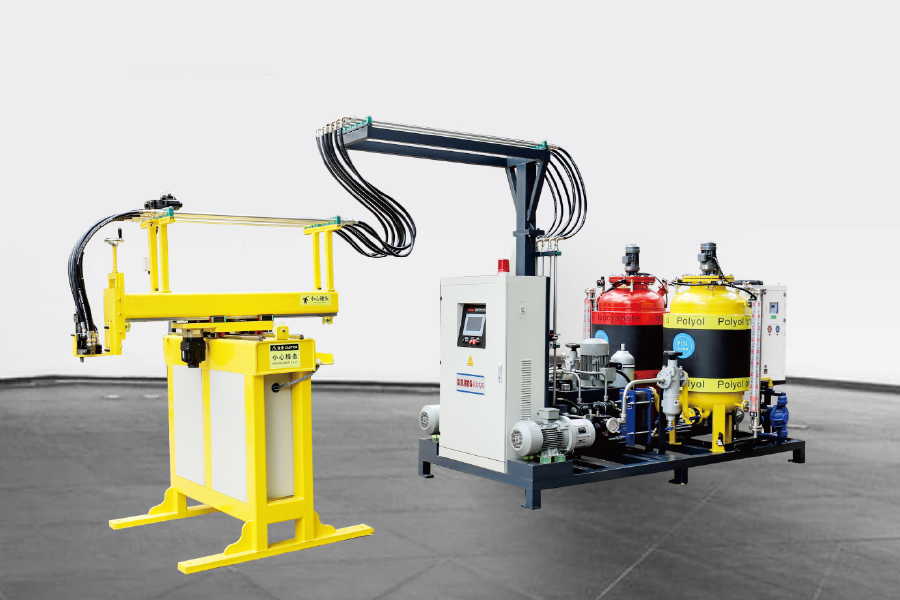
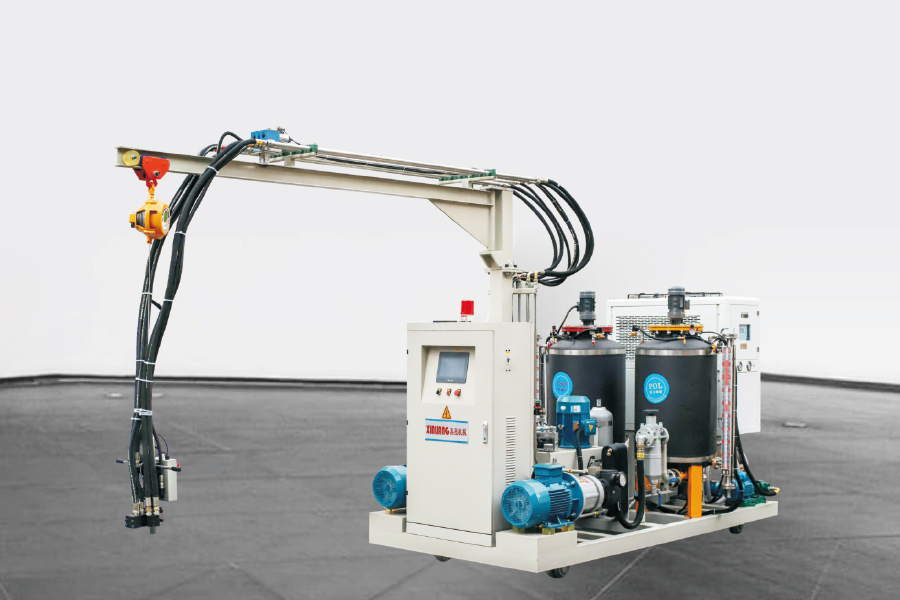
Kepala tekanan tinggi bercampur dengan hentakan, dengan tekanan suntikan biasanya dipetik antara 100 dan 200 bar, terhadap kira-kira 5 hingga 30 bar untuk kacau tekanan rendah. Perbezaan praktikal pada garisan panel ialah struktur sel dan kebolehulangan pukulan: kepala tekanan tinggi mengisi rongga yang panjang dan nipis dengan variasi ketumpatan yang kurang dari hujung ke hujung.
Pembekal biasanya memetik ketepatan nisbah kira-kira 1% dan kebolehulangan pukulan dalam kawasan 1 hingga 1.5%. Minta pekali variasi melebihi 20 tangkapan berturut-turut pada rumusan anda sendiri, bukan angka tajuk pada lembaran data. Kawalan suhu komponen sama pentingnya, dengan kebanyakan formulasi panel berfungsi dengan baik apabila kedua-dua komponen dipegang pada kira-kira 20 hingga 25 C dalam kira-kira 2 C.
Pembungkusan berlebihan ialah kos senyap pada talian jenis ini. Pengisian 5 hingga 10% melebihi ketumpatan minimum teori adalah perkara biasa pada mesin yang tidak ditala, dan ia merupakan kos terpantas untuk menyerang kerana ia muncul dalam setiap panel. Mesin tiga komponen menambah aliran ketiga untuk bahan tambahan seperti kalis api, pigmen atau agen nukleus tanpa pra-campuran mereka ke dalam poliol, yang patut dipertimbangkan jika formulasi PIR anda sering berubah.
Julat berat tangkapan dipadankan dengan rongga panel terbesar, dengan angka kebolehulangan yang dinyatakan.
Julat nisbah cukup luas untuk formulasi anda; kebanyakan kerja panel terletak di antara 1:1 dan kira-kira 1:1.6 poliol kepada isosianat.
Daya tampung dalam kg/min yang sepadan dengan kelajuan tali pinggang terpantas atau kitaran terpendek yang anda ingin jalankan.
Mencampurkan kiraan kepala dan susunan melintasi, jadi satu kepala tidak menjadi hambatan.
Penyimpanan resipi dalam PLC, jadi perubahan ketebalan adalah tetapan yang disimpan dan bukannya tetapan semula manual.
Susun Atur Garisan untuk Acuan Panel: Annular, H-Type dan Meja Putar
Kitaran matematik dahulu: daya pemprosesan sama dengan bilangan stesen acuan dibahagikan dengan masa kitaran. Menambah stesen hampir selalu lebih murah, lebih selamat dan lebih cepat daripada memendekkan masa penyembuhan melalui kimia.
Garisan anular (cincin). Acuan bergerak dalam gelung tertutup, dengan stesen berbuih di dalam gelang dan pengendali di luar. Ruang lantai setiap stesen adalah cekap dan jangka panjang bagi satu aliran jenis panel dengan baik.
Garis jenis H. Dua baris acuan berkongsi lorong tengah dan kepala suntikan bergerak. Perubahan alat dan larian pendek lebih mudah untuk dijadualkan daripada pada gelang tertutup.
Barisan meja putar. Stesen jejari di atas meja berputar. Padat dan pantas untuk dikomisyenkan, dan padanan yang baik untuk panel yang lebih pendek, pintu dan kelompok yang lebih kecil.
Mana-mana susun atur yang anda pilih, acuan adalah sebahagian daripada sistem kualiti. Keseragaman suhu acuan merentasi rongga 9 m, kekakuan penutup dan disiplin agen pelepas mempengaruhi tunduk dan kemasan permukaan lebih daripada jangkaan kebanyakan pembeli pada peringkat sebut harga.
Ejen Tiupan, Keselamatan Pentane dan Prestasi Kebakaran
Siklopentana mempunyai potensi penipisan ozon sifar dan potensi pemanasan global jauh di bawah HFC yang digantikannya. Angka 100 tahun yang diterbitkan meletakkan HFC-141b pada kira-kira 700 dan HFC-245fa pada kira-kira 1,000, manakala hidrokarbon berada dalam puluhan rendah. Di bawah Peraturan F-gas (EU) EU yang disemak semula 2024/573, laluan HFC semakin dihimpit, itulah sebabnya sistem hidrokarbon terus mendapat bahagian dalam buih panel.
Pentane mudah terbakar, dan itu mengubah tumbuhan, bukan hanya mesin. Jangkakan elektrik kalis letupan di zon berbuih, pengudaraan mekanikal, pengesanan gas, pembumian dan ikatan, dan tiada sumber pencucuhan di mana-mana berhampiran kepala pembancuh. Sistem pra-campuran memastikan kepekatan pentana dan suhu stabil sebelum dos, yang menjadikan tangkapan boleh diulang dari panel pertama anjakan ke yang terakhir.
Prestasi kebakaran ialah perbualan yang berasingan daripada prestasi terma. Panel dikelaskan kepada EN 13501-1; banyak sistem PIR diuji kepada sistem B-s1,d0, PUR yang biasanya mendarat di B-s2,d0 atau B-s3,d0, dan teras bulu mineral mencapai A2-s1,d0. Klasifikasi adalah khusus sistem dan khusus ketebalan, jadi sentiasa baca Pengisytiharan Prestasi untuk membina tepat yang anda jual, dan jangan sekali-kali menganggap kimia teras sahaja menjamin kelas.
Kecacatan yang Perlu Diperhati dan Perkara yang Perlu Diperiksa Sebelum Daftar Keluar
Enam kecacatan menyumbang kepada kebanyakan aduan panel, dan setiap satu mempunyai senarai pendek semakan pertama.
Tamatkan lompang dan sudut yang tidak terisi. Periksa pengedap tepi dan tuangkan corak sebelum menyentuh formulasi.
Kecerunan ketumpatan di sepanjang panel. Biasanya saiz pukulan, kedudukan suntikan atau suhu acuan.
Delaminasi dan tunduk. Menghadapi suhu, ejen pelepas, nyahkulat terlalu awal, atau pembungkusan berlebihan.
Garis pengecutan dan tanda tenggelam. Masa gel tidak sepadan antara dua komponen.
Variasi ketebalan. Kawalan tali pinggang atau pengatur jarak, dan kekakuan penutup pada garisan terputus.
Bacaan permukaan. Hampir selalu overpacking pada muka nipis.
Untuk ujian penerimaan kilang, minta perkara berikut secara bertulis:
Pekali berat tangkapan variasi melebihi 20 tangkapan berturut-turut pada formulasi anda.
Ketumpatan teras diukur pada tiga kedudukan merentasi panel penuh, bukan pada titik suntikan sahaja.
Toleransi panjang, lebar dan ketebalan diperiksa pada jadual toleransi EN 14509.
Kupas lekatan antara buih dan muka pada sampel yang dipotong dari kedua-dua hujung panel.
Kebolehulangan perubahan ketebalan, termasuk bilangan panel yang dibuang semasa penukaran.
Soalan Lazim Mengenai Barisan Pengeluaran Panel Sandwic
S1. Apakah barisan pengeluaran panel sandwic?
Set peralatan yang menukarkan dua bahagian hadapan logam dan teras buih menjadi panel terlindung: suapan menghadap, pengedap tepi, mesin berbuih atau suntikan, bahagian pengawetan seperti tali pinggang berganda atau penekan, kemudian potong, pemangkasan dan susun.
S2. Berapakah bilangan panel yang boleh dihasilkan oleh barisan setiap syif?
Pada talian terputus, daya pemprosesan sama dengan stesen acuan dibahagikan dengan masa kitaran, jadi talian 20 stesen dengan kitaran 10 minit menghasilkan kira-kira 120 panel sejam pada kadar teorinya. Keluaran sebenar lebih rendah selepas penukaran dan sekerap; sentiasa mengira dari saiz panel anda sendiri.
S3. Teras PUR atau PIR untuk panel sandwic?
PUR biasanya lebih murah dan memenuhi keperluan bilik sejuk dan dinding standard. PIR dipilih apabila prestasi kebakaran atau suhu perkhidmatan yang lebih tinggi penting, dan ia biasanya diuji kepada kelas EN 13501-1 yang lebih baik daripada PUR, tetapi pada kos penggubalan yang lebih tinggi.
S4. Bolehkah barisan panel sandwic menjalankan siklopentana dan bukannya HFC?
Ya, dan banyak baris baru melakukannya. Ia memerlukan kawasan berbuih kalis letupan, pengudaraan, pengesanan gas dan sistem pracampuran atau dos, jadi kos pengubahsuaian adalah nyata. Hasilnya ialah kestabilan kawal selia dan GWP jauh di bawah HFC-141b atau HFC-245fa.
S5. Apakah ketumpatan buih yang perlu ada pada teras panel sandwic?
Kebanyakan teras panel PUR dan PIR muka logam ditentukan dalam kawasan 38 hingga 45 kg/m3. Di bawahnya, sifat mekanikal dan kestabilan dimensi hilang; di atasnya, anda membayar untuk bahan yang menambah sedikit nilai penebat.
S6. Tali pinggang berkembar berterusan atau talian terputus untuk panel storan sejuk?
Bilik sejuk sesuai dengan garis terputus dengan baik kerana panjang dan ketebalan yang diperlukan berbeza-beza secara meluas dan volum pesanan adalah sederhana. Garis tali pinggang berkembar berterusan masuk akal apabila satu atau dua jenis panel mendominasi buku pesanan dan jilid membenarkan modal.
Sebelum anda menandatangani apa-apa, minta dua dokumen: rekod kebolehulangan berat pukulan daripada mesin yang sudah berjalan, dan ujian penerimaan kilang pada formulasi anda sendiri pada ketebalan yang anda inginkan. Kedua-dua rekod tersebut memberitahu anda lebih banyak tentang barisan pengeluaran panel sandwic daripada mana-mana risalah.
Jika anda masih memetakan urutan proses, kami panduan pembeli untuk peralatan pengeluaran buih PU berjalan melalui susunan peralatan dan soalan untuk ditanya pada setiap peringkat. Jentera Ningbo Xinliang membekalkan unit pemeteran, susun atur talian dan sistem ejen tiupan sebagai satu pakej, bersaiz pada julat panel dan sasaran output anda.